


copyright 2026 Με επιφύλαξη παντός δικαιώματοςGuangke (Σανγκάη) Βιομηχανική Τεχνολογία Αυτοματισμού Α.Ε. XML
Ώρα:2026-10-13 Προβολές:
1. Πλαίσιο του έργου
Αυτός ο πελάτης είναι μια εγχώρια επαγγελματική επιχείρηση κατασκευής πλακέ θερμοαλλάδων, και τα προϊόντα της χρησιμοποιούνται ευρέως στους τομείς της θερμικής διαχείρισης οχημάτων και του ελέγχου θερμοκρασίας αποθήκευσης ενέργειας. Καθώς οι παραγγελίες αυξάνονται, η αρχική διαδικασία στοίβασης των πλακών βασίζεται σε χειρωνακτικές εργασίες, με χαμηλή αποτελεσματικότητα, ασταθή ακρίβεια και μεγάλες διακυμάνσεις στην απόδοση. Έχει γίνει κόμβος παραγωγής, και υπάρχει επείγουσα ανάγκη να αναβαθμιστεί ο αυτοματοποιημένος εξοπλισμός στοίβασης.
2. Βασικά προβλήματα
1. Η χειρωνακτική αποτελεσματικότητα στοίβασης είναι χαμηλή, η δυναμικότητα παραγωγής σε μία βάρδια είναι περιορισμένη, τα κόστη εργασίας είναι υψηλά και η παραγωγική ικανότητα είναι ανεπαρκής κατά την περίοδο αιχμής των παραγγελιών;
2. Η ακρίβεια ευθυγράμμισης στοίβασης εξαρτάται από την επάρκεια των εργαζομένων, η συνοχή των προϊόντων είναι κακή και οι διακυμάνσεις στην απόδοση σφράγισης είναι μεγάλες;
3. Υπάρχουν πολλές προδιαγραφές προϊόντων, η χειροκίνητη αλλαγή και προσαρμογή είναι αργή, και είναι δύσκολο να προσαρμοστεί στην παραγωγή πολλών ποικιλιών και μικρών ποσοτήτων;
4. Η ποιότητα στοίβασης βασίζεται στην αντίστροφη ανίχνευση και την ανατροφοδότηση, πράγμα που οδηγεί σε καθυστερημένη ανακάλυψη προβλημάτων και υψηλά κόστη επανεργασίας.
3. Συνολική λύση
4. Κεντρική διάταξη της λύσης
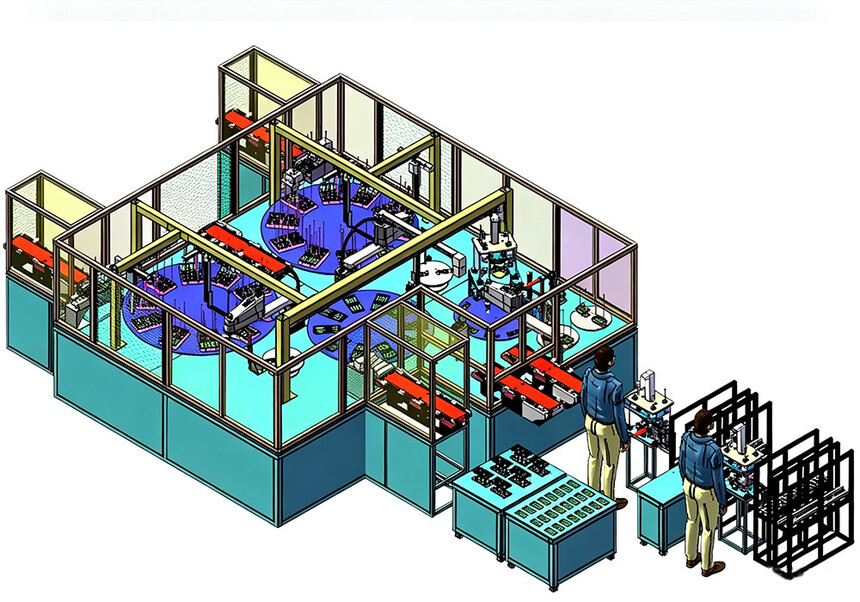
1. Αυτόματη διαχωρισμός και φόρτωση πλακών: Οι πλάκες διαχωρίζονται και φορτώνονται αυτόματα, το εξωτερικό τους σχήμα και η κατεύθυνση εντοπίζονται οπτικά, και τα ακατάλληλα κομμάτια απομακρύνονται αυτόματα για να διασφαλιστεί η ποιότητα των εισερχόμενων υλικών;
2. Ακριβής στοίβαση με οπτική θέση: χρησιμοποιώντας οπτική διορθωτική θέσης + μηχανισμό ακριβούς θέσης, πραγματοποιείται ακριβής στοίβαση κομμάτι-κομμάτι, με ακρίβεια ευθυγράμμισης ±0,1 mm και υψηλή συνοχή στοίβασης;
3. Συμπίεση σταθερής πίεσης με σερβοκίνηση: Το σύστημα ελέγχου σερβοκίνησης εκτελεί συμπίεση σταθερής πίεσης, η δύναμη συμπίεσης παρακολουθείται σε πραγματικό χρόνο και τα δεδομένα καταγράφονται αυτόματα για να διασφαλιστεί η συνεπής συνοχή της συναρμολόγησης;
4. Διαδικασία διαστηματικού ελέγχου σφράγισης: Μετά την ολοκλήρωση της στοίβασης των τελικών προϊόντων, διεξάγεται ταυτόχρονα δοκιμή αεροστεγείας για να επαληθευτεί άμεσα η απόδοση σφράγισης, και τα ακατάλληλα προϊόντα διαχωρίζονται εγκαίρως για να μειωθούν τα κόστη επανεργασίας;
5. Ευέλικτη προσαρμογή σε πολλές προδιαγραφές: Ο μοντουλαρισμένος σχεδιασμός υποστηρίζει την ταχεία αλλαγή προϊόντων με διαφορετικές διαστάσεις και στρώσεις πλακών, προσαρμοζόμενος στις ανάγκες παραγωγής πολλών κατηγοριών;
6. Διαχείριση ιχνηλασίας δεδομένων: Τα δεδομένα παραγωγής καταγράφονται αυτόματα, και οι παράμετροι στοίβασης και τα αποτελέσματα δοκιμής κάθε προϊόντος μπορούν να ανιχνευθούν για να διευκολυνθεί ο έλεγχος ποιότητας.
5. Αποτελέσματα εφαρμογής του έργου
1. Αύξηση της αποτελεσματικότητας παραγωγής κατά 50%: οι πλήρως αυτόματες εργασίες στοίβασης αυξάνουν τη δυναμικότητα παραγωγής σε μία βάρδια κατά 50%, μειώνουν τις χειρωνακτικές θέσεις εργασίας και μειώνουν σημαντικά τα κόστη εργασίας;
2. Σταθερή και ελεγχόμενη ακρίβεια στοίβασης: Η ακρίβεια ευθυγράμμισης στοίβασης παραμένει σταθερή στα ±0,1 mm, η συνοχή των προϊόντων βελτιώνεται σημαντικά και το πρόβλημα των διακυμάνσεων στη χειρωνακτική ακρίβεια επιλύεται πλήρως;
3. Η απόδοση των προϊόντων βελτιώνεται σημαντικά: ο διαστηματικός έλεγχος διεξάγεται σε πραγματικό χρόνο, η απόδοση σφράγισης των τελικών προϊόντων αυξάνεται στο 99,2% και τα κόστη επανεργασίας μειώνονται σημαντικά;
4. Η αποτελεσματικότητα της αλλαγής μοντέλου βελτιώνεται σημαντικά: προϊόντα με πολλές προδιαγραφές μπορούν να αλλάξουν γρήγορα, και ο χρόνος αλλαγής μειώνεται κατά 70%, προσαρμοζόμενος στις ανάγκες παραγωγής πολλών ποικιλιών και μικρών ποσοτήτων.
6. Αξία και αξιολόγηση του πελάτη